PCB焊盘设计:批量虚焊的根因分析与量产优化指南
为什么实验室样板正常,一量产就虚焊?
在PCB量产与调试过程中,虚焊、假焊、冷焊、脱焊是硬件工程师最头疼、最难复现、整改最耗时的顽疾之一。很多研发团队都会遇到类似问题:实验室样板焊接完美、功能正常,一旦进入批量生产,不良率却明显上升,虚焊故障层出不穷;返修补焊后设备暂时恢复,运行一段时间又出现接触不良、死机、功能失效。
面对这类问题,工程师往往习惯性归因于贴片厂工艺、焊锡质量或回流焊温度曲线,反复与工厂对工艺、调曲线,但不良率依旧居高不下。大量量产改版案例表明:批量性、顽固性虚焊,很多时候并非单纯焊接工艺问题,而是PCB焊盘设计存在先天缺陷。
焊盘是器件与PCB实现电气连接和机械固定的核心界面。焊盘尺寸、形状、热阻、阻焊开窗、铺铜方式、过孔布局的细微偏差,都可能直接导致润湿不良、受热不均、应力集中,最终形成虚焊隐患。工艺问题可以通过调参优化;设计导致的虚焊,再优秀的贴片工艺也难以彻底补救。
一、核心认知:虚焊到底是什么?为什么设计缺陷更致命?
要根治虚焊,首先要摒弃“虚焊就是没焊牢”的浅层认知。虚焊的本质,是焊点未能形成连续、致密、可靠的金属间结合,或结合强度不足。实际工程中,虚焊通常分为两类,其故障根源与整改方向完全不同。
1. 工艺型虚焊:临时、可修复
由SMT贴片参数偏差导致,包括回流焊温度曲线异常、焊锡膏印刷不均、钢网开孔偏差、贴装偏移等。
特点:随机性强,无固定器件、无固定位置;微调工艺参数即可明显降低不良率,属于可快速整改的外部问题。
2. 设计型虚焊:永久、顽固、批量性
由PCB焊盘设计不合理导致,包括焊盘大小失衡、热阻不匹配、阻焊偏移、过孔穿焊、铺铜不当、应力不均等。
特点:固定封装、固定位置批量虚焊;无论怎样调整焊接工艺,都难以彻底根除,唯一有效方案通常是改版优化焊盘设计。
新手与资深工程师在焊盘设计上的认知差距,直接决定产品量产良率。核心差异如下:
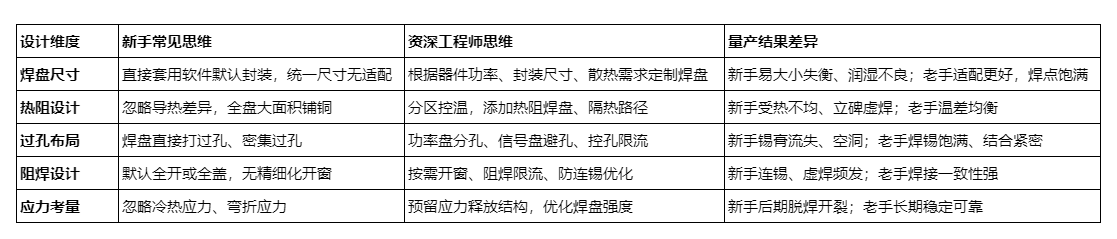
软件默认封装通常只满足基础装配,并不等于量产焊接最优解。批量性、顽固性虚焊,往往需要回到上述设计维度中寻找根因。
二、五大高频虚焊根源:多数焊盘问题出自这里
结合大量PCB量产改版案例,导致虚焊的核心设计缺陷主要集中在五个方面:焊盘尺寸、热平衡、过孔、阻焊和应力。每一项都是新手重灾区,也是量产不良的主要诱因。
2.1 焊盘尺寸不匹配:过大过小均会引发虚焊
焊盘尺寸是焊接质量的基础。很多工程师直接沿用封装库默认尺寸,不做适配优化,极易出现两种极端问题。
问题一:焊盘尺寸过小
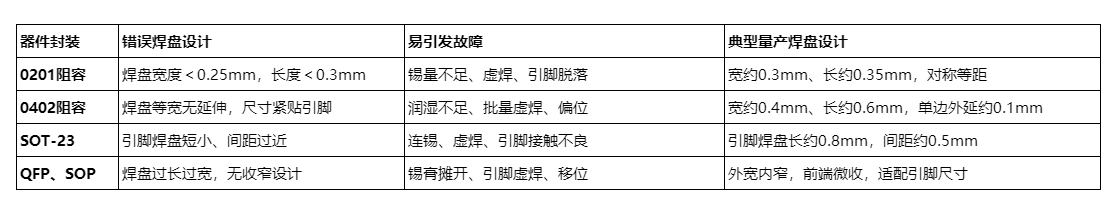
对于0402、0201阻容、SOT-23三极管等小型器件,若焊盘设计过小,钢网开窗面积随之缩小,印刷锡膏量不足。回流焊过程中,少量锡膏无法完全包裹器件引脚,润湿范围不足,冷却后形成薄焊层。外观看似焊接完成,实则结合力极差,轻微震动或高低温环境下就可能出现虚焊、断路。
同时,小焊盘热容量低,升温过快,也容易造成器件热损伤或冷焊。
问题二:焊盘尺寸过大
大功率器件、大封装器件焊盘过大时,锡膏熔融后会大范围摊开,器件引脚无法居中定位,容易出现偏移、歪斜。同时,大面积焊盘热容量大,升温缓慢,锡膏熔融不充分,容易出现润湿不良、焊锡发灰、焊点空洞等虚焊现象。
常见封装焊盘尺寸适配与故障对比如下(以下为常见经验值,实际应以器件规格书、IPC标准和工厂DFM能力为准):
2.2 热阻失衡:温差过大引发立碑、偏移、虚焊
热不平衡是贴片器件虚焊、立碑的第一隐形杀手,尤其针对两端对称的阻容器件,故障概率极高。很多新手设计焊盘时,两端焊盘全部大面积铺铜,看似接地良好,实则埋下巨大隐患。
器件两端焊盘连接的铜皮面积不同、过孔数量不同,会导致两端热容量和升温速度产生明显温差。回流焊过程中,铜皮多、过孔多的一端散热快、升温慢,锡膏熔融滞后;铜皮少、无过孔的一端升温快、锡膏先熔融。两端锡膏熔融时间不一致,会产生不平衡的表面张力,将器件一端拉起,形成立碑;未拉起的一端也可能因张力偏移出现虚焊。
常规热失衡设计与优化方案对比如下(不良率为经验参考值):
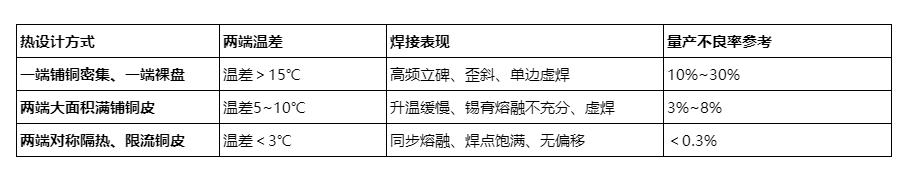
标准化优化方案:对称小型器件必须做热平衡设计,两端焊盘保留同等宽度的隔热铜皮,禁止一端大面积铺铜、一端悬空;功率器件焊盘增加热阻走线,均衡升温速度,降低温差虚焊风险。
2.3 焊盘过孔设计错误:锡膏流失、焊点空洞
过孔是焊盘虚焊的高频诱因,也是最容易被忽略的设计细节。新手为了保证接地良好、导通顺畅,习惯在焊盘上直接打密集过孔,但这是量产虚焊的重大隐患。
焊盘表面的过孔会直接穿透PCB。回流焊高温下,熔融液态焊锡会通过过孔缝隙向下流失、渗透,导致表层焊锡量严重不足,冷却后形成空洞焊点或薄锡焊点。外观看似正常,内部却已虚焊,震动、高温工况下极易断路。同时,过孔会破坏焊盘平整度,导致器件贴装偏移,进一步加剧焊接不良。
过孔正误设计与故障解析:
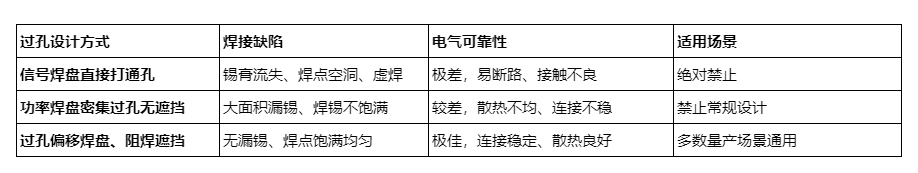
标准化落地规则:普通信号焊盘禁止打孔;功率散热焊盘过孔需后置偏移,或采用阻焊开窗遮挡过孔缝隙,杜绝锡膏流失;必须打孔的功率盘,采用小孔径、多孔数分散布局,减少锡膏渗漏。
2.4 阻焊开窗不合理:连锡、虚焊双向翻车
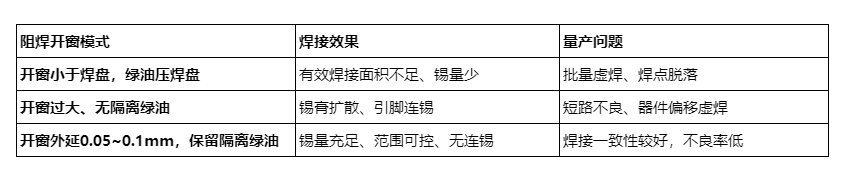
阻焊层是控制焊接范围、锡量多少的关键。很多工程师默认软件自动开窗,不懂精细化适配,最终导致批量焊接不良。阻焊开窗过大,会导致锡膏扩散、引脚连锡短路;开窗过小,会遮挡有效焊接区域,锡量不足引发虚焊。
新手高频错误主要有三类:
一是焊盘阻焊全覆盖,缩小有效焊接面积;
二是多引脚器件阻焊全开,无隔离挡墙,极易连锡;
三是相邻焊盘开窗连通,熔融焊锡互通,张力失衡引发器件偏移虚焊。
阻焊设计正误对比与量产效果:
2.5 应力设计缺失:后期脱焊、隐性虚焊
相比焊接过程中显现的虚焊,应力导致的后期虚焊、脱焊隐蔽性更强,危害也更大。很多板子出厂测试完全正常,装机使用一段时间后出现功能失灵、电路断路,拆解后发现焊点开裂、脱焊,本质是焊盘应力设计缺失。
PCB板材、铜皮、焊锡的热膨胀系数不同。设备高低温循环、外壳挤压、板材弯折、震动冲击,都会给焊盘带来持续机械应力与热应力。新手设计焊盘时无应力释放结构,大面积硬连接、直角走线,应力无法释放,长期累积会导致焊点开裂、焊盘脱落,形成隐性虚焊故障。
高频应力故障场景:接口焊盘、板边器件、大功率发热器件、厚重插件器件。这类位置必须优化应力结构,预留缓冲空间。
三、不同封装器件焊盘虚焊专项解决方案
不同封装的器件,结构、尺寸、散热、受力特性完全不同,虚焊诱因也存在差异,不能用统一标准设计。下面针对量产中故障率较高的几类器件,给出针对性焊盘优化方案。
3.1 微型阻容(0201/0402)
微型器件引脚极小,对焊盘尺寸、热平衡极度敏感,是立碑、虚焊的重灾区。
设计核心:
保证两端焊盘完全对称、热容量一致;
杜绝单侧铺铜过大;
焊盘适度外延,保证锡量充足;
禁止焊盘打孔,杜绝锡膏流失。
3.2 三极管、MOS管(SOT-23/SOT-89)
此类器件多为功率器件,发热量大,引脚间距小。常见问题包括引脚连锡、功率端虚焊、高温脱焊。
优化方案:
信号引脚缩小焊盘,防止连锡;
功率引脚加宽焊盘、增加散热铜皮;
分区隔热,平衡各引脚升温速度;
功率焊盘后置打孔,不破坏表层焊接面。
3.3 精密IC(SOP/QFP)
多引脚密集IC,引脚间距极小,极易出现局部虚焊、连锡。
设计核心:
焊盘外宽内窄,前端微收,防止锡膏外溢连锡;
相邻焊盘保留阻焊隔离墙;
底层铺铜均匀,保证整体受热一致,避免局部温差虚焊。
3.4 接口、按键、厚重器件
此类器件机械受力大,普通焊盘极易脱落虚焊。
优化方案:
加宽加厚焊盘,增加固定面积;
添加补强铜皮、泪滴走线,分散应力;
板边接口预留缓冲空间,避免板材弯折拉扯焊盘。
四、焊盘设计十大禁忌(量产红线)
结合大量改版与量产复盘,以下十项属于焊盘设计中的高风险红线。触碰任意一条,都可能引发批量虚焊或焊接不良,应严格规避。
禁止信号焊盘直接打孔:锡膏渗漏流失,焊点空洞虚焊。
禁止两端焊盘热不对称:温差失衡,引发立碑、单边虚焊。
禁止焊盘尺寸极限偏小:锡量不足,焊接结合力极差。
禁止大面积焊盘无控温设计:升温不均,润湿不良。
禁止阻焊压焊盘、开窗不足:有效焊接面积缺失,批量虚焊。
禁止密集引脚无阻焊隔离:连锡短路、偏移虚焊频发。
禁止板边器件焊盘无补强:应力拉扯,后期脱焊虚焊。
禁止功率焊盘满孔无遮挡:漏锡严重,焊点空洞不饱满。
禁止直接套用默认封装不优化:尺寸不适配,量产不良率飙升。
禁止焊盘直角走线无泪滴:应力集中,焊点开裂失效。
五、标准化量产焊盘设计流程
想要系统性降低虚焊风险,不能只靠经验试错,而应遵循标准化前置设计流程,从源头规避焊接隐患。
第一步:器件分级适配
区分微型阻容、功率器件、精密IC、受力接口器件,根据器件类型、功率、尺寸,选定对应焊盘基准尺寸,不盲目套用通用默认封装。
第二步:热平衡前置设计
对称器件优先保证两端焊盘铜皮面积、过孔数量一致;功率器件分区控温,添加隔热、导热结构,消除温差隐患。
第三步:过孔精细化布局
信号焊盘零过孔;功率焊盘过孔后置、偏移、阻焊遮挡,杜绝锡膏流失;密集过孔分散布局,保证焊接面完整。
第四步:阻焊开窗优化
焊盘开窗通常外延0.05~0.1mm,避免绿油压焊盘;密集引脚保留阻焊隔离墙,平衡锡量、防止连锡。
第五步:应力补强优化
板边、受力、厚重器件添加泪滴、补强铜皮,优化走线角度,释放机械与热应力,防止后期脱焊虚焊。
第六步:量产合规核查
核对焊盘间距、尺寸、开窗、过孔、热平衡等全维度参数,规避极限设计,预留工艺余量,适配SMT批量生产。
六、实战案例复盘
案例1:0402电阻批量立碑虚焊
某工控板0402采样电阻批量出现立碑、单边虚焊,样板偶发不良,量产不良率较高。排查发现:电阻一端接信号裸盘,一端接大面积接地铜皮,两端热容量差距极大,回流焊升温不同步,张力失衡导致立碑。
整改方案:切割接地端多余铜皮,两端做对称隔热设计,平衡热容量。整改后不良率显著下降。
案例2:电源MOS管功率焊盘空洞虚焊
电源MOS管长期工作高温,频繁出现接触不良、压降异常。拆解焊点发现内部大面积空洞,虚焊严重。
根源:功率焊盘直接打8个密集通孔,高温下锡膏大量渗漏流失,焊点不饱满。
整改:过孔偏移至焊盘边缘,表层阻焊遮挡过孔,保留完整焊接面,问题得到解决。
案例3:USB接口后期脱焊虚焊
设备使用1~2个月后,USB接口频繁失灵,无外力损坏。排查发现接口焊盘无泪滴、无补强,板材弯折与插拔应力长期累积,导致焊点微开裂,形成隐性虚焊。
整改:添加泪滴走线、加宽固定焊盘,增加应力缓冲结构,后期批量故障明显降低。
七、全文总结
绝大多数PCB虚焊问题,看似是工艺问题,实则是设计先天缺陷。工艺问题可以微调修复,设计问题则往往导致批量翻车。焊盘设计从来不是简单的尺寸画图,而是结合热平衡、锡量控制、应力释放、工艺适配、量产兼容的系统化工程。
焊盘过小、热失衡、过孔漏锡、阻焊异常、应力缺失,是虚焊的五大核心根源;套用默认封装、忽视量产工艺、只看连通性不看焊接性,是新手反复改版的核心原因。
资深工程师之所以能做到板子一次贴片零虚焊,并非运气好,而是提前规避了关键焊接隐患:对称热平衡设计杜绝立碑,精细化过孔与阻焊设计杜绝空洞和连锡,应力补强杜绝后期脱焊,尺寸适配保证焊接饱满。
掌握这套标准化焊盘设计准则,可以显著降低虚焊、连锡、脱焊、立碑等焊接不良问题,提升PCB量产良率,减少改版成本,真正实现一次设计、一次量产成功。