
首页/新闻动态/高密度集成封装散热破局:芯片-铜块-铜柱-AMB陶瓷基板的垂直散热通路
高密度集成封装散热破局:芯片-铜块-铜柱-AMB陶瓷基板的垂直散热通路
随着高性能 CPU、GPU、FPGA 以及 GaN 等第三代半导体功率器件功率密度持续提升,单位面积热流密度显著增加,散热能力已成为限制系统性能、寿命与可靠性的关键因素。传统表面贴装技术将芯片直接焊接于 PCB 表层,热流需经过焊料、PCB 介质及过孔等路径,存在散热路径长、热阻大等问题。尽管在 PCB 内埋入铜块可局部增强导热,但仍可能受限于界面热阻偏高、铜与介质 CTE 失配以及热机械可靠性不足。
本文提出一种基于“芯片—铜块—实心镀铜柱—AMB 陶瓷覆铜基板”的高密度集成封装垂直散热方案。该方案在多层板内部嵌入已预焊芯片的铜块,并通过实心镀铜柱与底部 AMB 陶瓷基板形成低热阻、以金属/陶瓷为主的垂直导热通路,为高功率密度器件的散热与可靠性提升提供一种可行的工程路径。
1. 方案概述
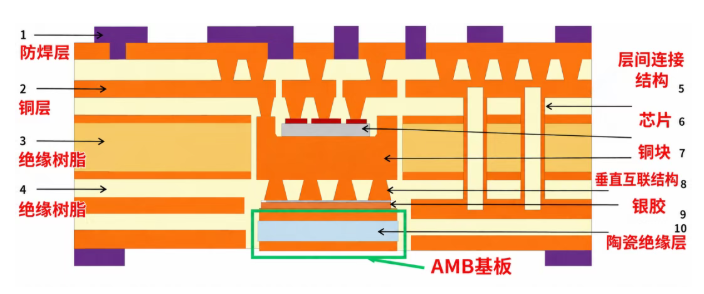
本方案在多层电路板内部集成预焊芯片的铜块,并通过实心镀铜柱将铜块底部与 AMB 陶瓷覆铜基板连接,构建从芯片到系统级散热器的垂直散热通道。其核心热流路径可概括为:
芯片 → 芯片/铜块焊接层 → 铜块 → 实心镀铜柱 → 银烧结层 → AMB 顶层铜箔 → 陶瓷基体 → AMB 底部铜层 → 系统散热器
该结构减少了传统 PCB 介质和普通散热过孔带来的高热阻环节,同时利用 AMB 陶瓷基板的高导热、高绝缘和较高机械强度,改善高功率密度封装中的热扩散与热机械可靠性。
2. 工艺流程
2.1 内层芯板铣槽与铜块预嵌入
在 PCB 内层芯板对应区域加工铣槽,例如在 L3—L4 层间形成槽①。将预成型铜块精准嵌入槽内并完成固定,使铜块上表面与 L3 层表面保持平齐。铜块上表面需提前通过扩散焊或烧结工艺与芯片牢固连接,以实现芯片级的高效热耦合。
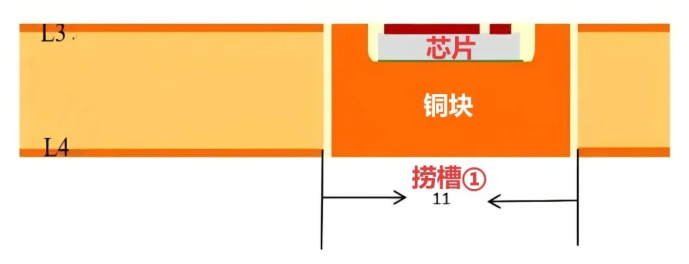
该步骤的关键在于铜块尺寸公差、槽壁间隙、共面度以及芯片焊接质量的控制,以保证后续压合填充和热通路连续性。
2.2 第一次多层压合
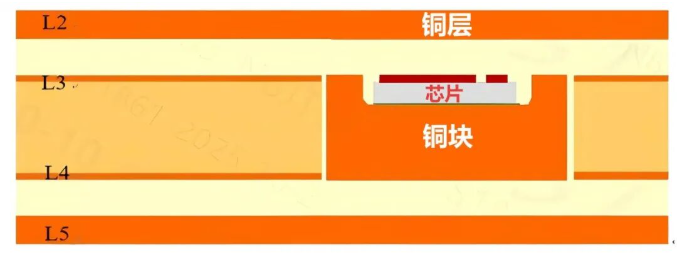
在已嵌入铜块的芯板上下两侧,依次叠放半固化片与铜箔,执行第一次高温高压压合,形成包含 L2—L5 层的基础框架结构。压合过程中,半固化片树脂需充分流动并填充铜块周围间隙,避免空洞、分层和局部应力集中。
2.3 第二次多层压合与表面处理
对首次压合后的板件进行二次叠层压合,扩展至 L6 层及以上。随后,在芯片对应顶部区域进行激光开窗与电镀加厚处理,并完成外层线路图形转移等常规 PCB 制程,得到多层成形板。
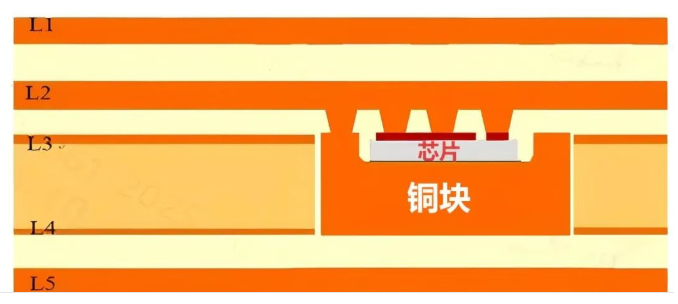
该阶段需兼顾已埋入芯片和铜块的热敏感性,控制压合温度、压力及升降温速率,避免对芯片、界面焊层和铜块嵌合结构造成损伤。
2.4 底部开窗、激光钻孔与实心镀铜柱制备
在铜块正下方的 L5—L6 层区域进行开窗铣削,形成用于放置 AMB 基板的槽②。随后,在铜块底部对应位置,通过激光钻孔与电镀填孔工艺制备贯穿介质层的实心镀铜柱。
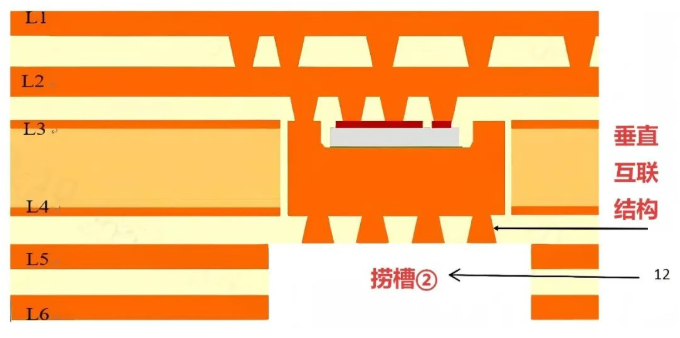
该实心镀铜柱作为垂直互连结构,上端连通铜块底部,下端露出板面,为后续连接 AMB 基板提供低热阻的金属桥梁。工艺控制重点包括激光钻孔孔壁质量、电镀填孔致密性、空洞率以及铜柱与铜块之间的结合强度。
2.5 AMB 基板组装、银烧结键合与绝缘填充
将 AMB 陶瓷覆铜基板精准对位并预置于槽②窗口内。在实心镀铜柱底部与 AMB 顶层铜箔之间放置纳米银膜,使“镀铜柱—银膜—AMB 铜层”紧密贴合。通过低温银烧结工艺形成致密冶金结合,将 AMB 基板集成至多层板内部,以实现较低的热界面电阻。
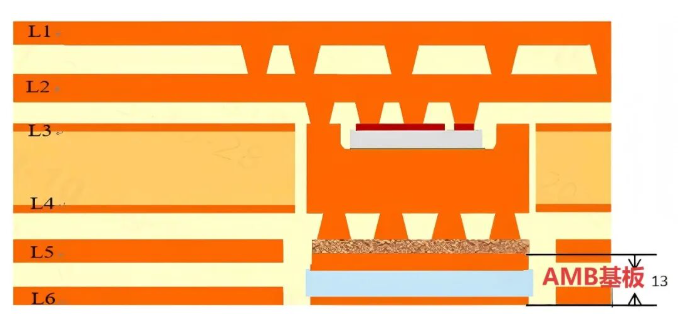
随后,在 AMB 基板侧壁与槽②内壁间隙处灌注绝缘树脂。待树脂填满缝隙并完全固化后,实现 AMB 基板的机械锚固、侧壁电气绝缘与密封保护。该步骤需控制银烧结温度、压力、时间及界面空洞率,并确保绝缘树脂与 PCB 介质、陶瓷和铜表面的兼容性。
3. 方案优势
低热阻垂直散热通路
通过“芯片—铜块—实心镀铜柱—AMB 陶瓷基板”构建以金属和陶瓷为主的垂直导热路径,减少传统 PCB 介质带来的热阻,有利于将核心热量快速传导至系统散热器。
改善热机械可靠性
AMB 陶瓷覆铜基板可选用 AlN、Si3N4 等高导热陶瓷材料,具有较低 CTE、较高机械强度和良好绝缘性能。通过合理的层叠与界面设计,可改善硅、GaN 等高功率芯片与封装结构之间的热膨胀匹配,降低热循环下的界面应力。
兼容高密度集成封装
该方案将散热结构嵌入多层板内部,不显著增加系统外围体积,适合高密度、高功率器件的集成封装需求。
降低结到环境热阻
在系统级散热器配合下,该垂直通路可有效降低结到环境的热阻
Rth,j−a,提升高功率密度 PCB 在严苛工况下的长期可靠性。
4. 关键工艺控制与可靠性考量
工程实现中,需重点关注以下环节:
铜块与芯板槽的尺寸匹配、共面度及嵌合稳定性;
半固化片流动填充能力,避免铜块周围空洞和分层;
激光钻孔与电镀填孔质量,控制孔壁缺陷和铜柱空洞;
银烧结界面的致密性、空洞率及与 PCB 材料的工艺兼容性;
绝缘树脂的填充完整性、CTE 匹配和耐热性;
热循环、高温高湿和功率循环下的界面可靠性验证。
5. 结语
“芯片—铜块—实心镀铜柱—AMB 陶瓷基板”垂直散热方案,通过在内埋铜块与 AMB 陶瓷覆铜基板之间建立低热阻金属互连,为高性能 CPU、GPU、FPGA 及 GaN 功率器件的高密度封装散热提供了一种具有工程可行性的解决思路。该方案在降低热阻、改善热机械可靠性方面具有潜力,但实际应用仍需结合具体材料体系、层叠结构、制程能力和可靠性要求进行系统优化与验证。
热门新闻