
光模块PCB为什么设计“分段金手指”?
光模块是完成光电/电光转换的高速通信器件,典型产品由光学器件、电芯片、PCB、结构件及散热件等组成。其 PCB 插入交换机、服务器等设备的一端,通常具有镀金接触区,也就是俗称的“金手指”。所谓“分段金手指”,并不是单纯的外观设计,而是按照不同电气功能对接触区进行布局、隔离,并可能通过不同长度触点实现时序控制。其背后同时涉及信号完整性、电源完整性、热插拔时序、机械配合和量产可制造性。
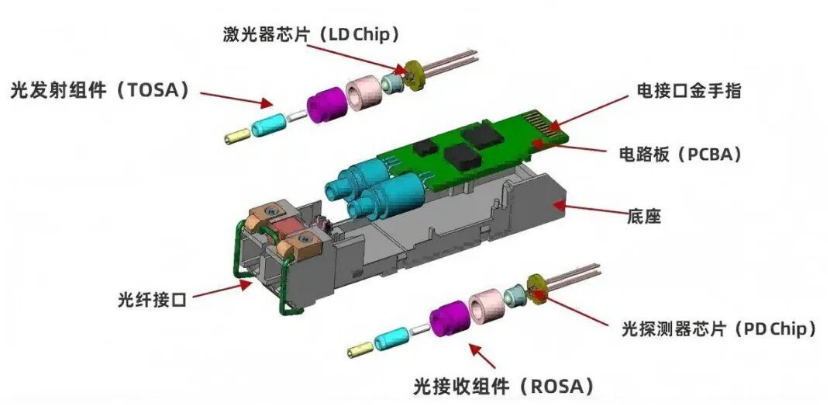
(图:光模块 PCB 边缘金手指/分段金手指示意)
一、光模块的典型特点
高速、高频
数据速率从 1G/10G、25G/100G 发展到 200G/400G/800G 甚至更高,对信号完整性、电源完整性及高速互连提出较高要求。
光电混合
同时包含光学与电子功能,涉及激光器/调制器、光探测器、DSP/CDR/Driver/TIA 等器件,制程和测试具有跨领域特性。
高密度、小型化
常见封装包括 SFP、SFP28、QSFP、QSFP-DD、OSFP 等,产品需要在有限体积内整合高速电路、光学器件与散热结构。
对热管理敏感
高速芯片及光电器件功耗增加,使散热路径、热阻、温升及器件工作温度成为重要设计因素。
可靠性要求高
产品通常需要满足通信设备长时间运行要求,因此会关注温度循环、湿热、机械应力、插拔寿命及高速电性能等。
标准化程度高
机械尺寸、电气接口、管理接口、光学接口等通常受 MSA、IEEE、OIF 等标准或行业规范约束,产品设计具有较强的标准兼容性要求。
需要说明的是,不同速率、封装形式及应用场景的光模块,其芯片构成、光学架构、功耗和制造难点差异很大,不能将上述特点视为所有光模块的固定配置。
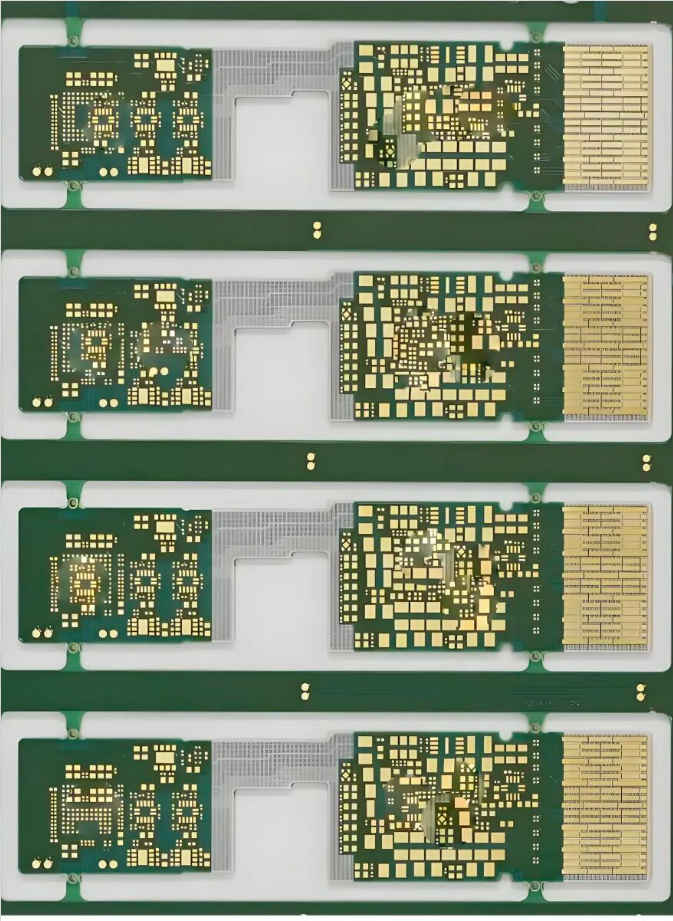
二、金手指为什么要“分段设计”?
分段金手指的核心目的,是按照不同电气功能对接触区进行布局与隔离,并兼顾高速性能、电源回流和插拔时序。主要考虑如下:
电气功能区分
高速差分信号、电源、地以及低速控制/管理信号需要按照接口定义布置,金手指也相应形成不同的接触区。
降低高速信号之间的耦合
合理安排信号、地及电源接点,有助于控制高速接口的串扰与回流路径,减少相邻信号间的电磁耦合。
改善信号完整性
高速差分对需要维持阻抗连续性及合理的回流路径。接触区的排列、尺寸、间距以及参考地设计,都会影响接口的 SI 性能。
插拔时序控制
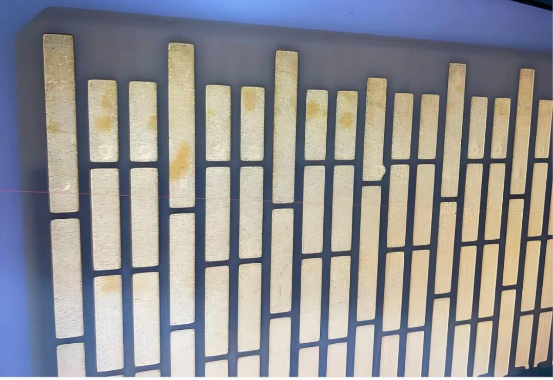
部分接口会利用不同长度的触点形成时序,使地、电源及信号按照规定顺序建立或断开连接。典型原则是先建立地参考,再接通电源,最后建立信号;拔出时顺序相反。具体顺序应以对应接口标准为准,以避免插拔过程中产生不期望的电气状态。
提高接触可靠性
不同接点对接触电阻、耐磨耗、镀层质量及插拔寿命的要求不同,因此金手指的结构和表面处理需要与连接器匹配。
因此,分段金手指更准确的工程理解是:通过触点的功能分区、几何尺寸和必要的长度差异,同时满足高速电气性能、电源/地回流以及插拔时序要求。
三、制造端主要难点
真正困难的地方通常不是把金手指做出来,而是在高密度、高速及高可靠性条件下,稳定地把设计要求转化为量产能力。
金手指尺寸与位置精度
金手指涉及线宽、间距、长度、倒角、边缘位置及板厚等多项尺寸要求。PCB 制程中的蚀刻、镀覆、成型及外形加工公差都可能造成累积偏差。对高速光模块而言,接点位置偏差还可能进一步影响连接器配合及高速信道性能。
镀金品质与耐插拔
金手指通常要求较好的耐磨耗和接触可靠性,因此需要控制镀层厚度、均匀性、表面洁净度、金层与底层金属结合质量,以及刮伤、凹坑、露铜等表面缺陷。量产时,板边位置、电流分布、治具接触等因素也可能造成镀层均匀性问题,并最终反映为插拔后接触电阻变化。
分段区域的制程窗口
分段金手指往往伴随不同长度、不同功能区及较小间距。制造端需要同时控制图形精度、镀覆均匀性及成型精度,其制程窗口通常比简单、规则的接点更敏感。
高速信号制造一致性
光模块进入 100G/400G/800G 等高速迭代后,PCB 制造不能只看“通不通”。介质厚度、介电常数、铜厚、线宽线距、蚀刻侧蚀等制程变异,都可能影响阻抗、插入损耗、回波损耗等指标。因此,制造端需要将 PCB 制程能力与 SI 要求联动管理。
多种材料及工艺的协同
光模块通常不是单一 PCB 制程问题,还涉及光学器件贴装、芯片贴装/焊接、连接器、结构件及散热材料等。不同材料的 CTE、热传导能力及机械特性不同,组装后可能产生翘曲、应力或热可靠性问题。
高密度组装与良率
产品尺寸小、器件密度高,导致 SMT、精密贴装、焊接、光学耦合及测试工序之间高度耦合。某一工序的微小偏差,可能在后续光学或高速电性能测试中才暴露。因此,制程良率、失效定位及测试覆盖率是量产的重要难点。
四、总结
光模块的核心制造挑战,是在有限尺寸内同时保证高速电性能、光学性能、散热、机械配合与长期可靠性,并将各项设计公差转化为可稳定量产的制程能力。
分段金手指本身主要服务于接口功能分区、高速信号完整性、电源/地回流及插拔时序;制造端则重点面对尺寸精度、镀层质量、耐插拔、高速阻抗/损耗控制以及整机组装良率等问题。其具体分段方式、触点长度和镀层要求,通常还需结合封装形式、连接器定义及 MSA/IEEE/OIF 等标准综合确定。