
首页/新闻动态/刚柔结合板(软硬结合板)设计规范、要点与制程差异说明
刚柔结合板(软硬结合板)设计规范、要点与制程差异说明
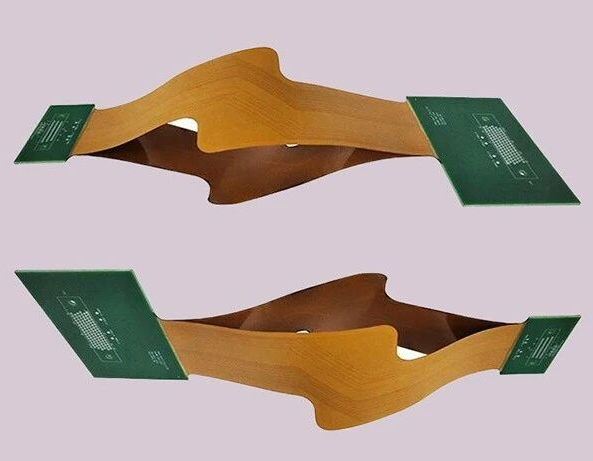
刚柔结合板(Rigid-Flex PCB,又称软硬结合板)的设计复杂度显著高于传统刚性 PCB。其核心难点集中在刚挠过渡区域,以及该区域内走线、过孔、铜皮布局等设计细节。相关设计必须严格遵循专项规则,才能兼顾电气性能、机械弯折寿命与生产良率。
一、刚柔结合板核心设计规则
1. 过孔布设位置
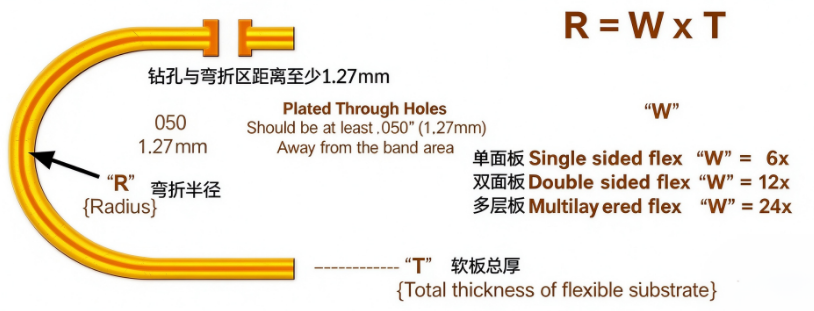
在动态弯折工况下,软板挠性区应尽量避免布设过孔。反复弯折极易导致孔壁铜箔断裂失效。仅在软板加强区允许打孔,且孔位应远离加强区边缘。所有过孔均需与软硬结合边界预留安全间距:
常规应用:孔到软硬结合边界最小距离≥50mil;
高可靠应用(频繁弯折、长寿命要求):≥70mil;
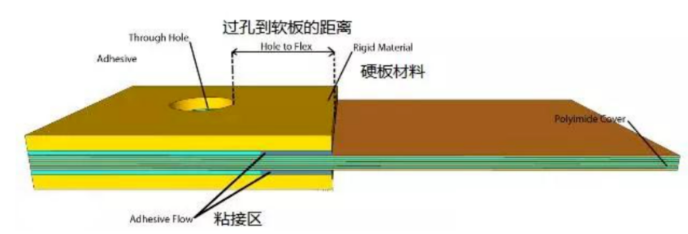
软硬结合板设计中打孔的时候要避开结合区域一定的距离
制程极限:多数 PCB 厂商不接受孔到软硬结合边界小于 30mil 的设计,软板区域过孔同样适用该约束,为本类板件最优先遵守的硬性规则。
2. 焊盘与过孔设计
在满足电气规范的前提下,焊盘、过孔尺寸应优先取工艺允许的最大值;焊盘与导体连接处应采用圆滑过渡轮廓,禁止直角转角。独立焊盘建议增加盘趾(Pad Extension),以提升结构支撑能力。
软硬结合板的焊盘与过孔是机械失效高发点,降风险设计要点包括:放大助焊层露铜环、在过孔走线处增加泪滴加固、增设盘趾分散应力,以降低弯折拉扯带来的开裂风险。
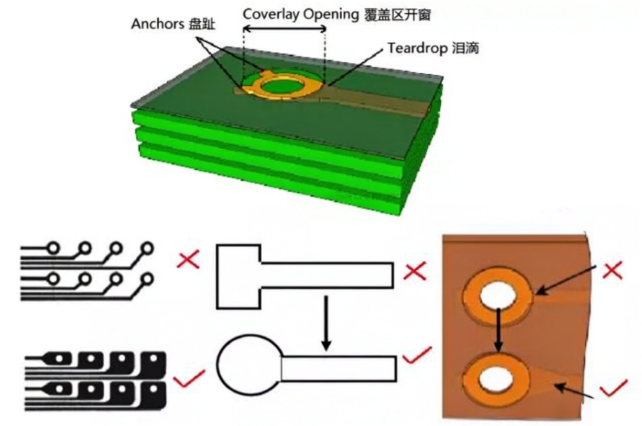
焊盘和过孔的设计
3. 挠性区走线设计
挠性区(Flex Zone)多层走线应尽量避免上下层同路径重叠布线。若上下层走线重合,弯折时两层铜箔受力状态不一致,极易引发线路疲劳断裂,因此应采用交错排布方式错开路径。

挠性区内走线优先采用圆弧走线,不使用锐角转角,这与刚性区走线设计思路相反,可显著降低弯折应力集中;线路宽度不允许突变,宽窄过渡位置应采用泪滴式圆弧平滑衔接。
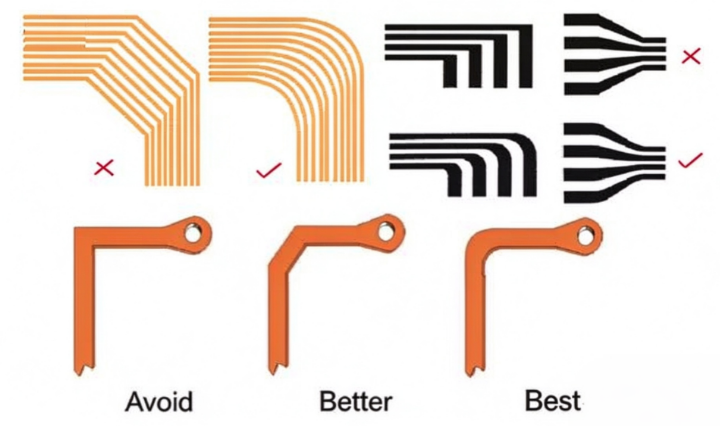
4. 铺铜设计
若以提升弯折性能为优先目标,挠性区铺铜/平面层推荐采用网格铜;但网格铜会劣化阻抗控制、信号完整性等电气指标。设计师需结合产品需求权衡取舍,在弯折性能与电气性能之间选择网格铜或实心铜。废料区域可优先采用实心铺铜,便于制程生产。
5. 孔铜间距(Drill to Copper)
孔铜距指钻孔边缘到相邻铜箔的安全距离。软板基材与 FR4 硬板基材物性差异较大,孔铜距过小会增加加工难度,标准最低要求为 10mil。
刚柔结合区有两项关键距离不可混淆:一是孔铜距,最低 10mil;二是孔到软板边缘距离(Hole to Flex),推荐≥50mil。
6. 刚柔结合区设计
层叠结构优先将软板置于层栈中间层,再与硬板对接。此时落在结合区的软板过孔等效为埋孔。结合区设计约束包括:
线路平缓过渡,走线方向尽量与弯折轴垂直;
导线在弯折区内均匀分布,同等条件下优先最大化线宽;
刚挠过渡区尽量避免 PTH 通孔设计。
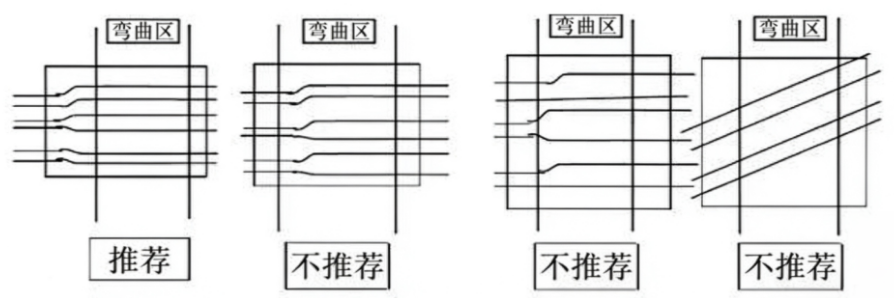
挠性区(Flex)的走线设计要求最好走圆弧线,而非角度线
7. 弯折区最小弯折半径
挠性弯折区需满足 10 万次弯折测试要求,测试后不得出现断路、短路、性能衰减、分层等失效。弯折疲劳性能需采用专用弯折试验机或等效测试设备验证,试样应满足对应技术规范。
弯折半径与软板总厚度、层数强相关,经验参考公式为:
R = W × T
其中,T 为软板总厚度;W 取值:单面板 6、双面板 12、多层板 24。即单面板最小弯折半径≥6 倍板厚,双面板≥12 倍板厚,多层板≥24 倍板厚;所有场景下弯折半径不得小于 1.6mm。
二、刚柔结合板通用设计注意事项
刚柔结合板设计必须同步匹配制造工艺与材料特性,不能直接套用普通四层刚性 PCB 的设计思路。PI 聚酰亚胺基材的尺寸稳定性明显弱于常规 FR4,蚀刻去铜后软基材会发生明显收缩。
多数板厂会提前评估该收缩量,并在钻孔、线路制作阶段进行补偿,以控制成品尺寸公差。若前期设计未预判材料收缩与制程限制,往往会在生产阶段才发现设计需要大规模修改,延误项目进度。
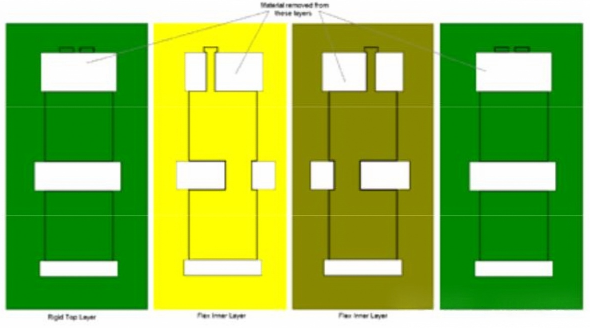
为提升良率,应尽可能放大挠性层电镀孔的环宽,并在所有线-焊盘、线-节点位置增加泪滴。当内层挠性区域用于连接多块刚性分区时,需提前评估刚性开窗区域的支撑方案:刚性开窗用于露出下层软板,但开窗过大、刚性支撑不足时,板件易脆断,多层刚柔板的刚性开窗是典型风险点。
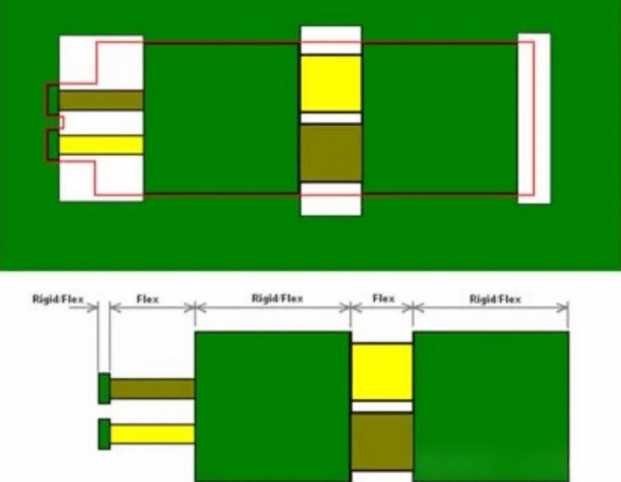
薄 PI 基材优先采用冲压成型工艺;可按需移除局部挠性层,减少与布线节点的干涉。在 EDA 设计文件中,需要明确定义这类“无层区域”。同时应规划无布线、无器件避让区,防止元器件、线路悬伸在刚性区域边缘,受力断裂。
三、刚柔结合板优化设计建议
柔性电路的弯曲、折叠会在导体上持续累积应力,不合理布局会显著提升铜箔断裂概率。弯折区域降应力设计建议如下:
弯折区域走线方向垂直于弯折轴;
倒角、线宽突变、过孔等结构全部布置在弯折区以外;
弯折区域优先使用网格铜替代实心铜;
相邻层并排走线交错排布(I-Beaming 设计,错开层间应力)。
总体而言,刚柔结合板设计的核心是挠性区域设计。设计时需综合评估基材、胶层、铜箔、覆盖膜、补强板、表面处理等材料组合,以及剥离强度、耐弯折疲劳、耐化学性、工作温度等材料性能,同时结合装配工艺与终端使用工况。相关设计规范可参考 IPC 标准:IPC-D-249、IPC-2233。
加工精度参考:海外成熟工艺可实现线宽 50μm、孔径 0.1mm,支持 10 层以上;国内常规工艺主流为线宽 75μm、孔径 0.2mm,以 4 层以内居多。具体能力应以板厂工艺能力表为准。
四、刚柔结合板相比常规刚性 PCB 新增的流程与设计约束
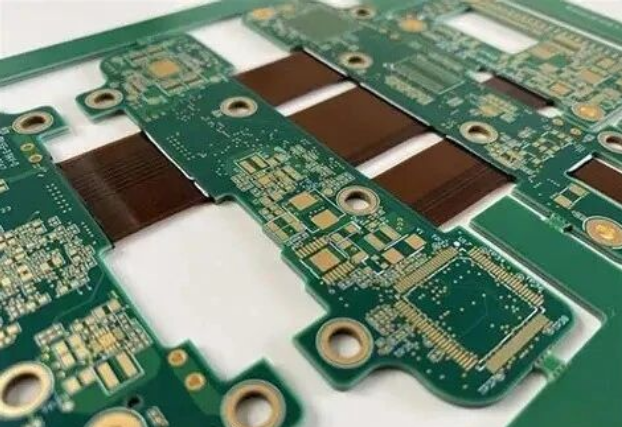
很多工程师可以顺利绘制刚柔结合板版图,但容易忽略制程逻辑的变化。刚柔结合板的难点不在于画图,而在于前置结构定义与协同 DFM 评审。相比普通硬板,全流程多出以下关键环节。
(一)原理图阶段前置:结构先行锁定
普通刚性 PCB 中,结构多作为后置约束条件,前期仅需大致轮廓,后期可调空间充足;但刚柔结合板属于结构强绑定产品,未完成结构确认,无法启动 PCB 设计,结构参数直接决定 PCB 设计的底层逻辑。需要提前锁定的核心参数包括:
软区位置(优先级最高,决定布线分区);
弯折方向、弯折次数,并区分动态弯折(反复弯折,要求疲劳寿命)与静态弯折(仅一次成型固定);
弯折类型;
弯折半径(决定软板材料选型与安全间距)。
例如,在主控板搭配显示模组方案中,普通硬板可采用“硬板+独立 FPC”的方案,结构改动适配成本较低;而刚柔结合板一旦确定弯折方向,软区走线、覆盖膜布局均与之绑定,后期变更折叠方向几乎需要全盘重绘,研发周期与成本将大幅上升。整体交付周期、制造成本也显著高于“硬板+独立 FPC”组合方案。
(二)PCB 设计阶段:新增挠性区专属设计规则
普通硬板布线重点关注线宽线距、阻抗与回流路径;刚柔结合板在此基础上叠加挠性区强制规则,违规极易导致软区断线、信号异常:
挠性区走线方向应与弯折轴匹配,不合理走向会加速铜箔疲劳断裂;
禁止项:挠性区内禁止布设过孔,避免应力集中;禁止铜皮轮廓突变,防止阻抗跳变与应力撕裂;
覆盖膜开窗应精准对位焊盘、测试点;开窗偏移会引发焊接不良、防护失效;
刚挠过渡区应做应力释放设计,增加过渡圆角、管控铜皮占比,降低分层、开裂风险。
(三)层叠 Stackup 设计:材料级精细化确认
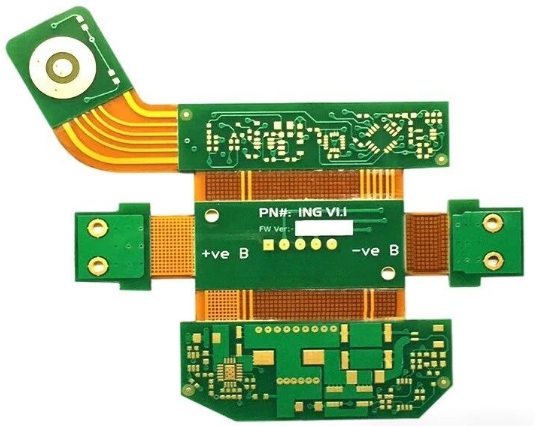
普通硬板层叠主要确认 FR4 基材、铜厚、介质厚度;刚柔结合板需要单独对软区、过渡区进行材料定义,并与压合工艺对齐:
软区材料:PI 基材厚度、胶层体系(导热、耐高温等选型需匹配应用场景);
覆盖膜方案:单层/双层覆盖、覆盖边界,直接影响防护能力与弯折寿命;
刚挠结合压合顺序:必须与板厂协同确认,以规避压合气泡、分层不良。
(四)制造阶段:全流程 DFX 协同评审
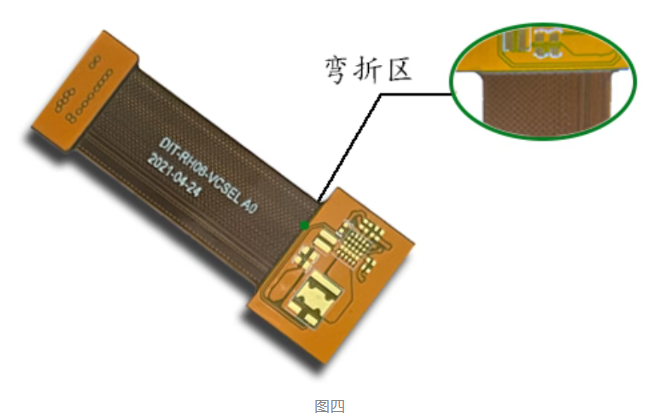
普通硬板部分工艺问题可依靠板厂经验进行后期调整;刚柔结合板制程链条复杂,必须在设计阶段联合板厂完成 DFM 评审,提前识别工艺瓶颈:
刚挠压合顺序,决定结合强度与良率;
分板方案评估:激光分板/机械分板选型,避免分板时撕裂软区;
治具评估:弯折成型、压合、分板是否需要定制专用治具;
良率预判:提前评估软区加工、弯折成型良率,预留成本与周期余量。
(五)测试阶段:高失效成本下的测试策略设计
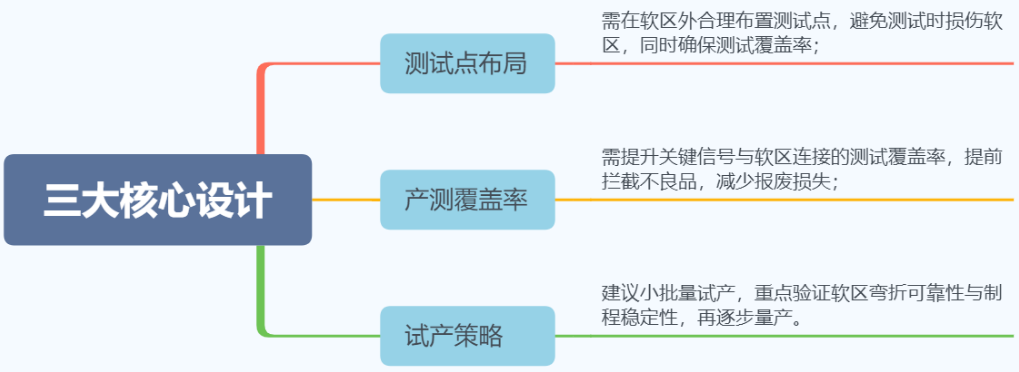
普通硬板故障大多可通过补焊、飞线等方式返工修复;刚柔结合板软区结构特殊,一旦出现走线断裂、覆盖膜破损,返工难度极高,细线路板件基本只能整板报废。这一特性决定了测试点位与测试方案需要前置规划,优先保障可测试性。
当前,TWS 耳机等小型穿戴产品大量采用刚柔结合板,核心驱动力是内部空间极度受限。相比“硬板+连接器+FPC”的组合方案,刚柔结合板可减少装配工序、省去对接连接器,降低连接失效风险,整机一致性更好,在微型化产品中正从特殊方案逐步成为最优甚至唯一方案。